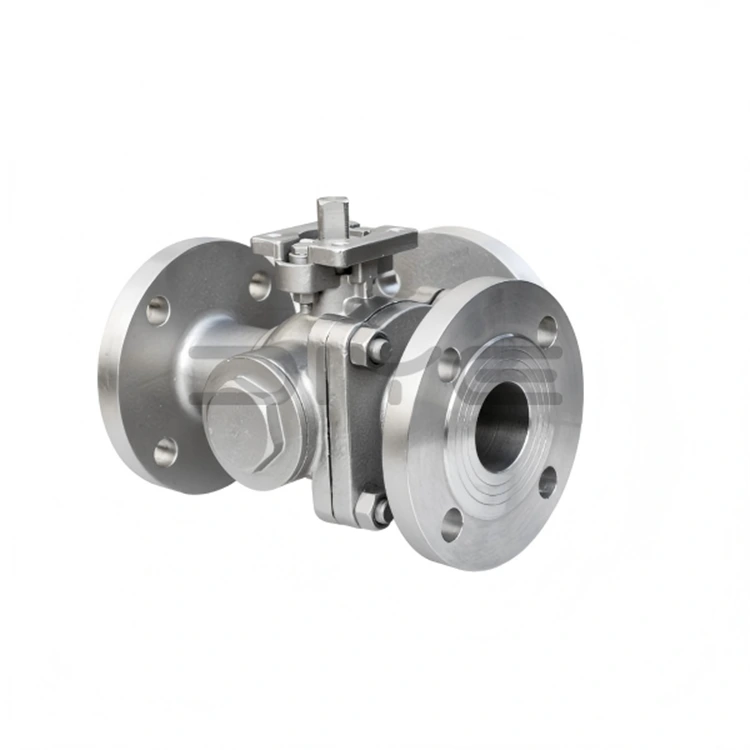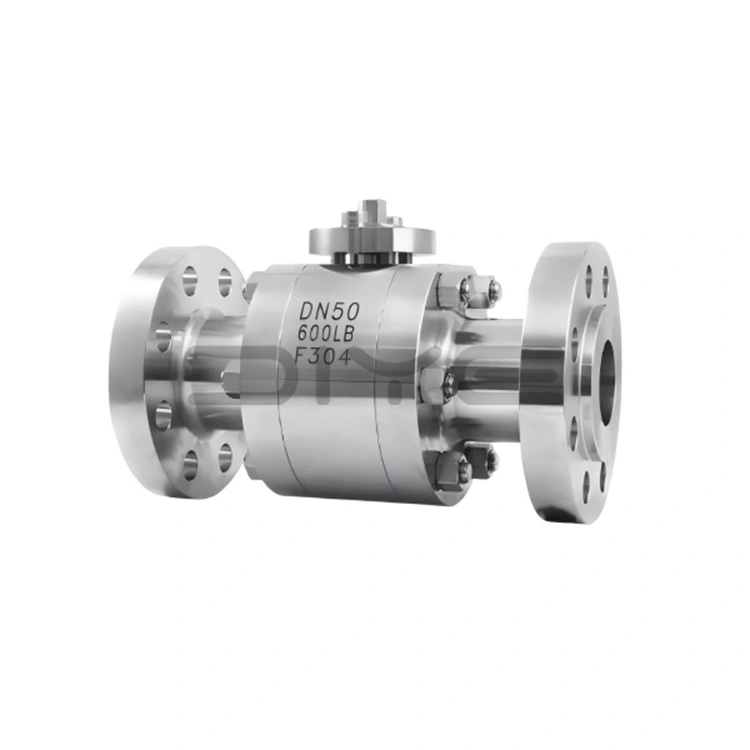
Rozsdamentes acél minőségi választék a tolózárokhoz
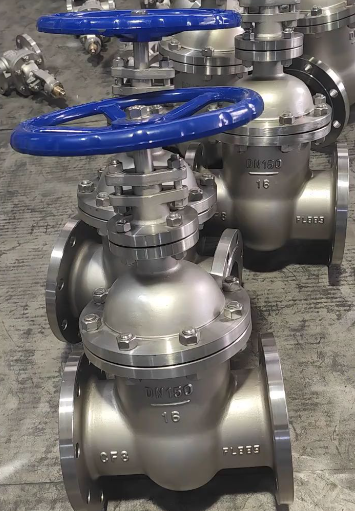
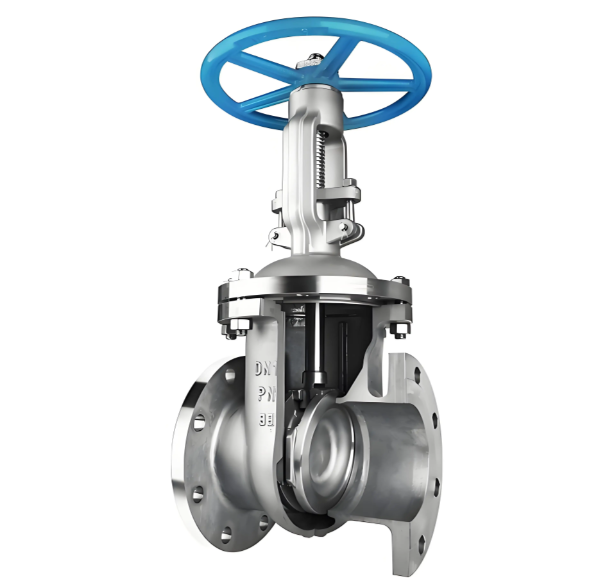
Anyagminőség kiválasztásaRozsdamentes acél tolózárak A rozsdamentes acél tolózárak anyagminőségét a közeg jellemzői, valamint a hőmérséklet-nyomás üzemi feltételek határozzák meg. Az alábbiakban három széles körben használt öntvényminőség található:
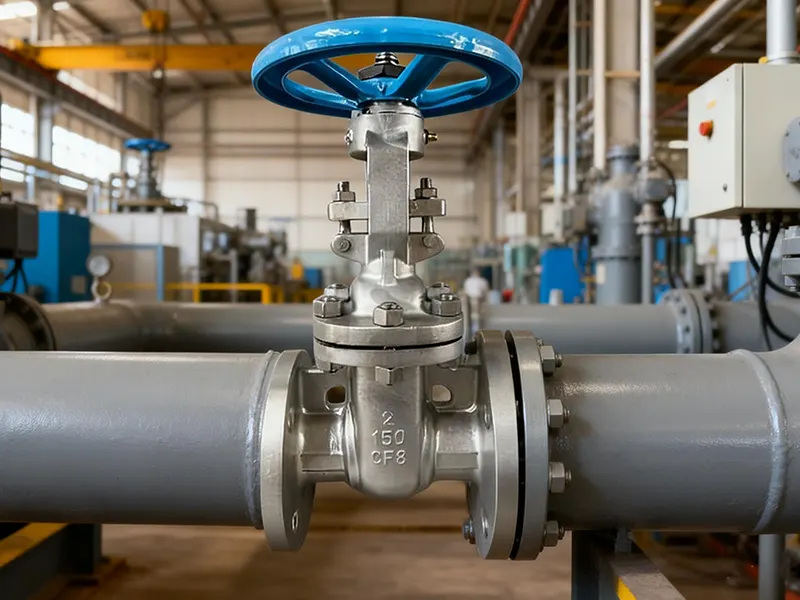
CF8 (304 rozsdamentes acél):Alkalmas enyhén korrozív közegekhez, például híg salétromsavhoz és szerves savakhoz. Akár 400°C üzemi hőmérsékletet is képes ellenállni, és a legköltséghatékonyabb teljesítményt nyújtja.
CF8M (316 rozsdamentes acél):Mérsékelten korrozív szolgáltatásokhoz tervezték, beleértve a hígított kénsavat, foszforsavat és tengervizet. Maximális üzemi hőmérséklete eléri a 450°C-ot; a molibdén hozzáadása jelentősen javítja a pontkorrózióval szembeni ellenállást.
CF3M (Ultra alacsony szén-dioxid-tartalmú 316L-es rozsdamentes acél):Hegesztett szerelvényekhez ajánlott. Széntartalmát 0,03% alatt tartják, ami hatékonyan megakadályozza a szemcseközi korróziót a hegesztési hőhatás zónáin belül.
Különleges üzemi körülményekhez alternatív minőségek állnak rendelkezésre:
CF8C (347 rozsdamentes acél):A nióbium hozzáadása stabilizálja a szenet, és kiváló ellenállást biztosít a magas hőmérsékletű szemcseközi korrózióval szemben.
CN7M (20-as ötvözet):Speciálisan forró tömény kénsav szolgáltatáshoz készült.
Osztályválasztási eljárás:
Erősítse meg a technológiai közeg típusát és koncentrációját
Tekintse meg a korrózióállósági kézikönyveket a jelölt minőségek korrózióval való kompatibilitásának ellenőrzéséhez
Határozza meg az üzemi hőmérséklet és nyomás paramétereit
Véglegesítse azt a minőséget, amely mind a korróziós, mind a nyomás-hőmérséklet követelményeinek megfelel
Öntési és megmunkálási jellemzőiRozsdamentes acél tolózárakA rozsdamentes acél tolózárak öntési gyakorlata lényegesen eltér a szénacél tolózárokétól.
A rozsdamentes acél gyengébb olvadt fém folyékonyságot mutat, mint a szénacél. Az öntési hőmérsékletet 50-80°C-kal kell emelni a forma teljes kitöltéséhez; a túlzott hőmérséklet azonban durva szemcseszerkezetet és csökkent mechanikai szilárdságot okoz.
A rozsdamentes acél nagyjából 1,5-szer nagyobb zsugorodást mutat, mint a szénacél. Ezért a nagyobb felszállóvezetékek kötelezőek a kapurendszer kialakításánál a súlyos zsugorodási üregek csökkentése érdekében. Öntés közben keményebb vízkő képződik a felületen, ami munkaigényesebbé teszi a kirázást és a köszörülést.
A megmunkálási műveletek során a rozsdamentes acél gyenge megmunkálhatóságot és erős megmunkálási hajlamot mutat, ami felgyorsítja a szerszámkopást. A gyakorlati ellenintézkedések közé tartozik az YG sorozatú keményfém vágószerszámok alkalmazása, a vágási sebesség csökkentése a szénacélra jellemző értékek 60-70%-ára, valamint a nagyobb előtolási sebességek alkalmazása, hogy elkerülhető legyen a szerszám megmaradása a megmunkált felületi rétegeken.
Különös figyelmet kell fordítani a tömítőfelületek kemény felületére. A nem megfelelő hőtágulási együtthatók a rozsdamentes acél nemacél és a kemény felületű sztellit lerakódások között maradék feszültséget és az alkatrészek torzulását idézhetik elő a hegesztés után. Felületkezelés és passziválás rozsdamentes acél tolózárokhoz A rozsdamentes acél belső korrózióállósága ellenére a megfelelő felületkezelés és passziválás kritikus fontosságú marad a megbízható élettartam szempontjából.
Belső felületkezelés:
A belső áramlási utakat fúvással tisztítják az öntvénykő és a maradék homok eltávolítása érdekében. Az alkatrészeket ezután vegyes salétrom-hidrogén-fluorid passziváló oldattal kezelik. Ez a kezelés kiküszöböli a felületi szabad vasszennyeződést, és egyenletes, sűrű, 2–5 nm vastag passzív króm-oxid filmet hoz létre – ez a magréteg korrózióvédelmet biztosít.
A passziválás minőségét a kékfolt teszttel ellenőrzik: tesztoldatot (kálium-ferricianid és salétromsav) visznek fel a felületre. A passzoló eredmény nem mutat kék elszíneződést 30 másodpercen belül; a kék foltok a maradék szabad vas szennyeződést jelzik.
Külső felületkezelés:
A rozsdamentes acél tolózárak általában nem igényelnek külső festékbevonatot a jó légköri korrózióállóságnak köszönhetően. Ha a projekt specifikációi előírják a festett jelölést, először epoxi alapozót kell felhordani a sima rozsdamentes acél felületek gyenge tapadása érdekében, majd ezt követően a fedőréteg felhordását.
A karimás tömítőfelületek rozsdagátló zsírral vannak bevonva, hogy átmeneti védelmet biztosítsanak a szállítás és tárolás során, elkerülve a felületi rozsdafoltokat, amelyek veszélyeztetik a tömítési teljesítményt.
Kapcsolódó hírek
- Mi az a kovácsolt acél tolózár, és hogyan támogatja a megbízható ipari áramlásszabályozást?
- Rozsdamentes acél ANSI 150LB karimás Y szűrő a csővezetékek megbízható szűréséhez
- Rozsdamentes acél golyósszelep teljes tesztelési folyamat | Szabványos ellenőrzés és minőségbiztosítás
- Egészségügyi 3 részes pillangószelep higiénikus folyadékszabályozó rendszerekhez
- A Sanitary Union visszacsapó szelepek trendjei a modern higiénikus folyadékfeldolgozásban
- Kétrészes karimás golyósszelep: szerkezeti alapelvek, beépítési szabályok és alkalmazási korlátozások
Hagyj üzenetet